
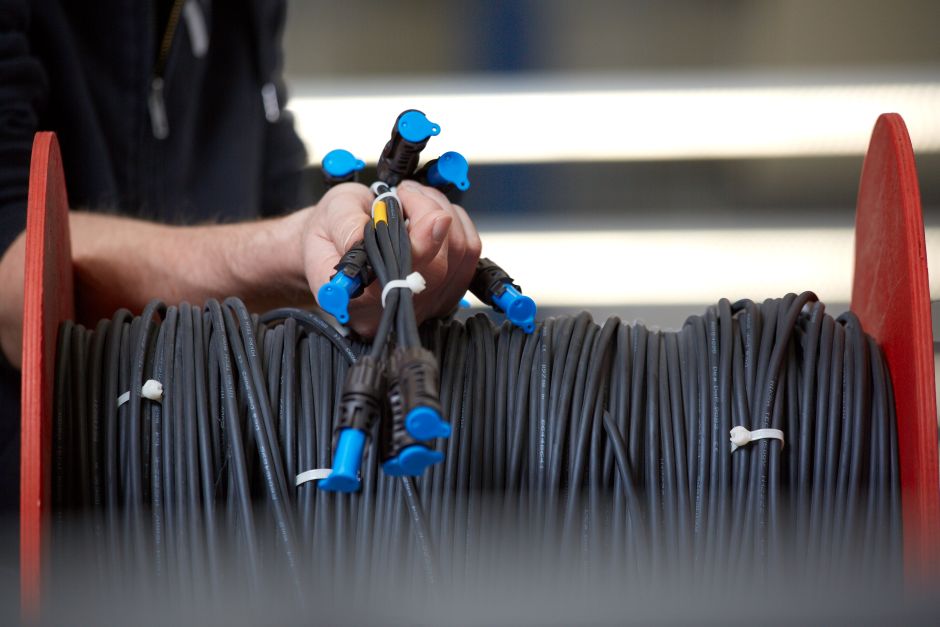
„Unsere Projekterfahrungen und die Rückmeldungen aus Betrieb und Wartung zeigen, dass vor Ort gecrimpte Steckverbinder in etwa 3 % der Fälle eine unzureichende Crimpqualität aufweisen. Typische Ursachen hierfür sind falsche Crimpkraft, nicht kalibrierte oder abgenutzte Werkzeuge, falsch ausgerichtete Stifte, Verschmutzungen oder Staub sowie beschädigte Dichtungselemente“, erläutert Anton Tkachenko, Produktmanager bei HIS Technology.
Für die Qualität dieser Verbindung gelten klare technische Anforderungen: So fordert beispielsweise die internationale Produktsicherheitsnorm IEC 62852, dass Steckverbinder entsprechend den Herstellervorgaben montiert werden. Führende Steckverbinderhersteller schreiben darüber hinaus den Einsatz freigegebener Crimpwerkzeuge sowie definierter Crimpprozesse vor, um die spezifizierten elektrischen und mechanischen Eigenschaften der Verbindung sicherzustellen. Die Zuverlässigkeit einer elektrischen Verbindung hängt also nicht allein vom Steckverbinder selbst, sondern maßgeblich von reproduzierbaren Fertigungs-und Montageprozessen ab.
Die Qualitätsprobleme seien während der Installation nicht sichtbar, so der Anbieter HIS Technology. Sie treten in der Regel erst später unter Temperaturwechselbeanspruchung, Belastung und mechanischer Beanspruchung auf. Die Folgen reichen von lokaler Überhitzung und instabilem Stringverhalten über Ertragsverlusten bis hin zuzusätzlichen Kosten für Fehlerbehebung und Reparaturen.
„In vielen Fällen kostet das Aufspüren und Beheben von Gleichstromfehlern mehr als die ursprüngliche Installation“, betont Anton Tkachenko. „Mit der Verkabelungslösung HISkon+ reduzieren wir die mit der manuellen Kabelkonfektionierung verbundenen Risiken.“
HISkon+ ist eine werkseitig vorkonfektionierte Gleichstrom-Kabelbaumlösung für PV-Anlagen, die aus zertifizierten PV-Kabeln (H1Z2Z2-K, EN 50618 / IEC 62930) gefertigt und für eine Lebensdauer von über 25Jahren im Außenbereich ausgelegt ist. Alle Crimpverbindungen werden werkseitig in vollautomatisierten und überwachten Crimpprozessen hergestellt mit definierter Crimpkraft, korrekter Pin-Positionierung und einem dauerhaft stabilen, elektrischen Übergangswiderstand. Die Qualität wird durch Auszugstests und Widerstandsmessungen (IEC 62852 / IEC 61238−1) überprüft und das Ergebnis ist reproduzierbar.
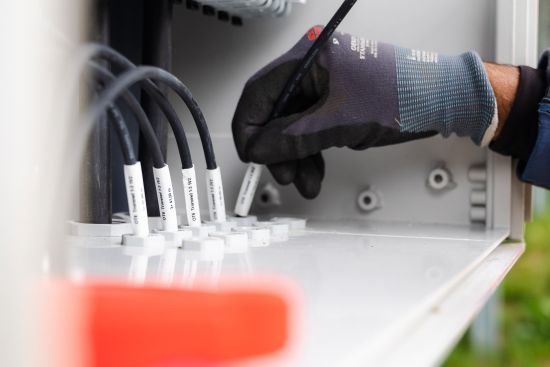
„Vorkonfektionierte und präzise gekennzeichnete DC-Kabelbäume reduzieren Fehlerquellen und Montagezeiten vor Ort. Bereits vor der Auslieferung werden sämtlicheKabelsysteme konstruiert, gefertigt und geprüft – inklusive vollständiger Kabelbeschriftung, um eine einfache und genaue Zuordnung zu den jeweiligen Bestimmungsorten zu gewährleisten. Dadurch wird die DC-Verkabelung mit HISkon+ von einem zeitaufwendigen Installationsschritt zu einem standardisierten industriellen Prozess – mit höherer Qualität, kürzeren Montagezeiten und langfristige rBetriebssicherheit“, fasst Tkachenko zusammen.
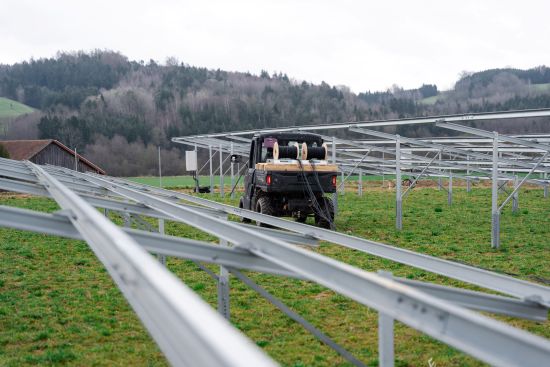
In der Praxis führen die Vormontage und diese optimierten Prozesse zu einer je nach Projekt bis zu 40 % schnelleren DC-Installation. HIS Technology nennt ein Beispiel aus der Praxis: Für die DC-Installation eines 200-kW-Wechselrichters brauchen zwei Installateure etwa 1,5 Stunden.
HISkon+ umfasst dengesamten Prozess der DC-Verkabelung:
· projektspezifische Kabeldimensionierung
· Entwicklung individueller Kabelbaumstrukturenauf Basis des Stringplans
· Auswahl geeigneter Steckverbinder
· Integration von Abzweigungen, Y-Verbindern undSplittern
· werkseitige Konfektionierung
· elektrische und mechanische Qualitätsprüfung
· eindeutige Kennzeichnung aller Leitungen
· projektbezogene Verpackung nachInstallationsbereichen
· montagefertige Lieferung bis zum Anschluss an Stringwechselrichter oder DC-Combiner-Boxen


Einfach beitreten:
* Pflichtfeld